 English
 简体中文
 日本語
 Deutsch
行业新闻
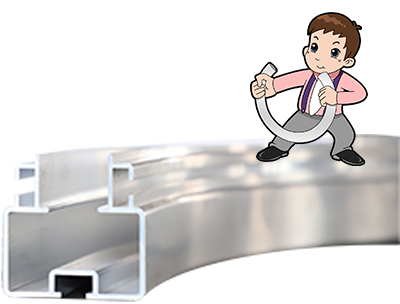
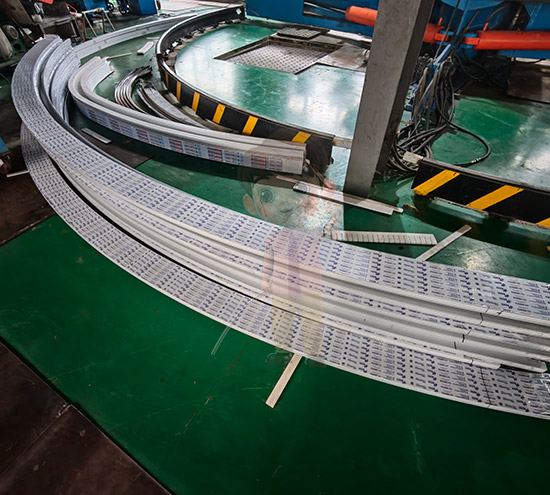
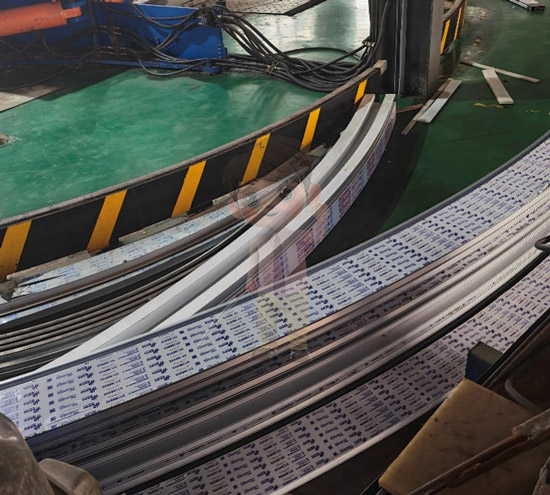
随着现代建筑设计的多元化发展,对建筑形态和结构表现力的要求越来越高。传统的直线型结构已难以满足所有设计需求,而铝型材因其轻质、高强、耐腐蚀、可回收以及良好的加工性能等优点,在建筑领域得到了广泛应用。其中,盛达拉弯通过弯曲加工技术实现的铝型材结构,为创造独特、流畅、富有表现力的建筑形态提供了可能。然而,弯曲加工铝型材结构在实现特定建筑形态的同时,也面临着一系列技术挑战。北京型材拉弯网旨在探讨影响弯曲加工铝型材结构建筑形态的主要因素,并提出相应的对策。
一、 影响弯曲加工铝型材结构建筑形态的因素
铝型材本身的特性:
材质与牌号: 不同牌号的铝合金(如6061、6063等)具有不同的强度、韧性和塑性。高强度的铝材在弯曲时更易开裂,而塑性好的铝材则更易于弯曲。选择合适的牌号是基础。
型材截面形状与尺寸: 型材的壁厚、内外圆角半径、型材宽度、高度等几何参数直接影响其弯曲性能。壁厚过薄或内外圆角过小的型材在弯曲时容易失稳或产生过度变形。型材的截面形状(如空心、实心、槽型、角型等)也决定了其弯曲方式和难度。
状态(T状态): 铝型材经过不同的热处理(如T5、T6)会获得不同的力学性能。T6状态通常强度更高,但塑性相对较差,弯曲难度更大,可能需要更复杂的工艺或预处理。
弯曲工艺与技术:
弯曲方法: 常见的弯曲方法包括冷弯(滚弯、压弯、拉弯)和热弯。冷弯适用于塑性较好的型材,但可能引起材料硬化;热弯可以降低弯曲应力,适用于弯曲半径较小或材料塑性较差的情况,但需要精确控制加热温度和冷却过程,避免材料性能劣化。
弯曲半径: 弯曲半径是决定弯曲难度的关键参数。弯曲半径越小,型材外表面受拉越大,内表面受压越大,越容易产生开裂、皱纹或截面畸变。最小弯曲半径受型材材质、截面形状和壁厚等因素的限制。
弯曲精度: 建筑形态对弯曲的角度、弧度、圆度等有较高要求。弯曲过程中的回弹现象会影响最终成型精度,需要通过工艺试验和经验数据进行补偿。
设备能力: 弯曲设备(如弯管机、滚弯机)的精度、功率和工装夹具的设计,直接影响弯曲过程的稳定性和最终成型质量。
建筑形态设计要求:
复杂性与自由度: 建筑形态越复杂,包含的弯曲曲线种类(圆弧、椭圆弧、自由曲面等)越多,对弯曲加工的技术要求就越高。单曲率弯曲相对容易实现,而双曲率或多曲率弯曲则技术难度大增。
连接节点设计: 弯曲后的型材需要与其他构件(直线型材、板材等)可靠连接。弯曲部位可能影响连接节点的构造设计和施工便利性。
荷载与结构性能: 弯曲改变了型材的截面特性(如惯性矩、截面模量),可能影响结构的承载能力和稳定性。设计时需进行详细的力学分析,确保结构安全。
成本与工期:
复杂的弯曲加工通常需要更精密的设备、更长的加工时间、更高的材料损耗(废品率)和更专业的技术工人,导致成本显著增加。
工期方面,弯曲加工(尤其是定制化、小批量生产)往往需要更长的准备和加工周期,可能影响整体项目进度。
二、 应对弯曲加工铝型材结构建筑形态挑战的盛达拉弯对策
优化材料选择与预处理:
精准选材: 根据建筑形态的弯曲要求和受力特点,选择塑性良好、强度适中且易于加工的铝合金牌号和T状态。必要时,可选用专门为弯曲加工优化的铝型材。
材料预处理: 对于某些牌号或状态的铝材,可在弯曲前进行适当的退火处理,提高其塑性,降低弯曲开裂风险。但需注意退火可能降低材料的最终强度。
创新与优化弯曲工艺:
工艺方案比选: 针对具体项目,综合比较冷弯和热弯的优缺点,选择最适合的弯曲方法。对于复杂形态,可能需要结合多种工艺。
精确控制弯曲参数: 严格控制弯曲速度、弯曲半径、压紧力、加热温度(热弯时)等工艺参数,减少材料损伤和变形。
采用先进设备与工装: 投资高精度、数控化的弯曲设备。设计专用、可调节的工装夹具,以适应不同截面形状和弯曲半径的要求,提高弯曲精度和效率。
回弹补偿技术: 通过理论计算、有限元模拟(FEM)和工艺试验,预测弯曲回弹量,并在模具或程序中进行预补偿,提高最终成型精度。
探索新工艺: 研究和应用如拉弯、滚弯复合、多点渐进弯曲等先进工艺,以实现更复杂、更高质量的弯曲成型。
深化设计与协同:
早期介入: 在建筑设计初期,结构工程师和加工厂家就应介入,评估弯曲加工的可行性,提出合理化建议,避免后期出现无法实现的设计。
参数化设计与模拟: 利用BIM和参数化设计软件,精确表达弯曲形态,并进行结构分析、碰撞检查和加工模拟,优化设计方案。
优化连接节点: 在设计阶段充分考虑弯曲型材的连接方式,选择构造简单、受力合理、便于安装的节点形式。必要时可采用铸铝节点、机械连接件等。
标准化与模块化: 在满足设计要求的前提下,尽可能采用标准化的弯曲半径和型材规格,或通过模块化设计,减少定制化加工的复杂度和成本。
加强质量控制与管理:
严格过程检验: 在弯曲加工的各个关键工序(如预处理、弯曲、校正)设置检验点,使用专用量具和设备(如三坐标测量仪)对型材的尺寸、形状、表面质量进行检测。
成品验收标准: 制定明确的弯曲型材成品验收标准和检测方法,确保交付的构件符合设计要求。
建立数据库与经验积累: 收集不同型材、不同工艺下的弯曲试验数据和经验,建立数据库,为后续项目提供参考,持续优化工艺。
成本与工期管理:
精确成本估算: 在项目前期进行详细的成本分析,充分考虑材料、设备、人工、损耗、检验等各项费用,为决策提供依据。
优化生产计划: 合理安排生产顺序,优化物流,提高生产效率,缩短加工周期。对于大型项目,可考虑提前进行工艺准备和模具制造。
加强供应链管理: 与可靠的铝型材供应商和加工厂家建立长期合作关系,确保材料质量和加工能力。
弯曲加工铝型材结构为实现创新、独特的建筑形态提供了强大的技术支撑。然而,其成功应用依赖于对材料特性、弯曲工艺、设计要求以及成本工期等多方面因素的深刻理解和有效控制。通过优化材料选择、创新工艺技术、深化设计与协同、加强质量管理和精细化成本工期控制,可以克服弯曲加工中的挑战,充分发挥铝型材的优势,创造出既美观又安全的建筑结构形态,推动建筑设计的边界不断拓展。未来的发展将更加注重智能化、数字化技术在弯曲加工过程中的应用,进一步提升加工精度、效率和设计自由度。